


Povpraševanje po visoko{0}}natančni več-obdelavi tiskanih plošč iz dneva v dan narašča. Visoko precizne več{3}}slojne tiskane plošče se pogosto uporabljajo na številnih visokokakovostnih področjih, kot so komunikacije, računalništvo, letalstvo itd., zaradi svojih prednosti visoke gostote in visoke zmogljivosti. Vendar pa njegova obdelava vključuje številne zapletene povezave in vsako odstopanje v katerem koli koraku lahko vpliva na kakovost in učinkovitost izdelka. Sledijo ključni vidiki obdelavevisoko{0}}natančne več-plastne tiskane plošče v Shenzhenu.
1, Izbira materiala je ključnega pomena
(1) Material podlage
Visoko natančne več{0}}slojne tiskane plošče imajo izredno stroge zahteve glede zmogljivosti za substratne materiale. Najprej je treba upoštevati dielektrično konstanto in faktor dielektrične izgube materiala. Substrati z nizko dielektrično konstanto lahko učinkovito zmanjšajo zakasnitev prenosa signala in izgubo med visoko{3}}frekvenčnim prenosom signala, kot so politetrafluoroetilen (PTFE) in njegovi kompozitni materiali, ki so običajno uporabljeni substratni materiali zavisoka-frekvencaPCB plošče. Hkrati ni mogoče prezreti koeficienta toplotnega raztezanja substrata in ga je treba uskladiti z drugimi materiali, kot je bakrena folija. V nasprotnem primeru lahko med obdelavo in uporabo toplotna obremenitev, ki jo povzročijo temperaturne spremembe, povzroči upogibanje plošče PCB, razslojevanje in druge težave. Na primer, pri obdelavi tiskanih vezij za elektronsko vesoljsko opremo, ki zahteva izjemno visoko dimenzijsko stabilnost, se kot substrati uporabljajo kompozitni materiali na osnovi keramike z izjemno nizkimi koeficienti toplotnega raztezanja.
(2) Bakrena folija
Bakrena folija, kot glavni material za prevodna vezja na tiskanih ploščah, zaradi svoje kakovosti neposredno vpliva na prevodnost in zanesljivost vezij. Za visoko-natančne več-plošče tiskanih vezij je prednostna elektrolitska bakrena folija, zlasti nizkoprofilna (LP) ali ultra-nizkoprofilna (VLP) bakrena folija. Ta vrsta bakrene folije ima nizko površinsko hrapavost, kar lahko učinkovito zmanjša površinski upor in kožni učinek med prenosom signala ter izboljša celovitost signala. Pri izdelavi finih vezij je treba skrbno izbrati tudi debelino bakrene folije. Na splošno se določi na podlagi trenutne nosilne zmogljivosti in konstrukcijske širine črte vezja. Preveč debela bakrena folija lahko povzroči težave pri izdelavi vezja, medtem ko pretanka morda ne ustreza trenutnim zahtevam.
2, Fini nadzor tehnologije obdelave
(1) Zasnova in postavitev poti
Načrtovanje vezij je ključna zgodnja faza pri obdelavi visoko{0}}natančnih več-plastnih tiskanih plošč. V fazi načrtovanja je treba v celoti upoštevati dejavnike, kot so celovitost signala, porazdelitev moči in elektromagnetna združljivost. Na primer-hitrostni signalni vodi naj bodo čim krajši in se izogibajte napeljavi pod pravim kotom, pri čemer uporabite prehod pod kotom 45 stopinj ali krožni lok, da zmanjšate odboj signala. Hkrati je treba razumno načrtovati plast in sloje moči, da zagotovimo stabilnost in enakomernost porazdelitve moči ter zmanjšamo motnje šumov moči na signalih. Kar zadeva razporeditev, je treba komponente z visoko proizvodnjo toplote razpršiti, da se olajša odvajanje toplote, pozornost pa je treba posvetiti razmikom med komponentami, da se izpolnijo zahteve varilnih in vzdrževalnih postopkov.
(2) Postopek vrtanja
Vrtanje je pomemben postopek za oblikovanje prevodnih lukenj pri obdelavi več-plastnih tiskanih plošč. Za visoko{2}}natančna več-slojna tiskana vezja so zahteve glede natančnosti pri vrtanju izjemno visoke. Najprej je treba izbrati ustrezen sveder, pri čemer izbrati svedre z različnimi premeri, materiali in oblikami rezil glede na debelino plošče in odprtino. Med postopkom vrtanja strogo nadzorujte parametre vrtanja, kot so hitrost vrtenja, podajalna hitrost in vrtalni tlak, da preprečite težave, kot so odstopanje pri vrtanju, robovi in grobe stene lukenj. Poleg tega je za izboljšanje učinkovitosti in kakovosti vrtanja mogoče uporabiti napredno opremo za vrtanje, kot so večosni CNC vrtalni stroji, ki imajo funkcije, kot sta samodejno menjavanje orodij in visoko-natančno pozicioniranje, in lahko zadovoljijo potrebe po obdelavi velikega števila lukenj različnih specifikacij na visoko-natančnih več-plastnih tiskanih vezjih.
(3) Postopek galvanizacije
Tehnologija galvanizacije se uporablja za nanos kovine na stene izvrtanih lukenj in površine tokokrogov, da se dosežejo električne povezave in izboljša korozijska odpornost tokokrogov. Pri galvanizaciji visoko{1}}natančnih več-slojnih tiskanih vezij je treba zagotoviti, da je prevleka enotna in gosta. Običajno se uporablja kombinacija kemičnega galvaniziranja in galvanizacije, pri čemer se na steno luknje s kemičnim galvaniziranjem najprej nanese tanka plast kovine, da se oblikuje prevodna plast, nato pa se z galvanizacijo zgosti. Med postopkom galvanizacije je treba natančno nadzorovati sestavo, temperaturo, pH vrednost in gostoto toka raztopine za galvanizacijo, da zagotovimo, da debelina prevleke ustreza konstrukcijskim zahtevam. Na primer, za nekatera vezja, ki zahtevajo velik tok, je treba debelino prevleke ustrezno povečati, da se zmanjša upor vezja.
(4) Postopek laminiranja
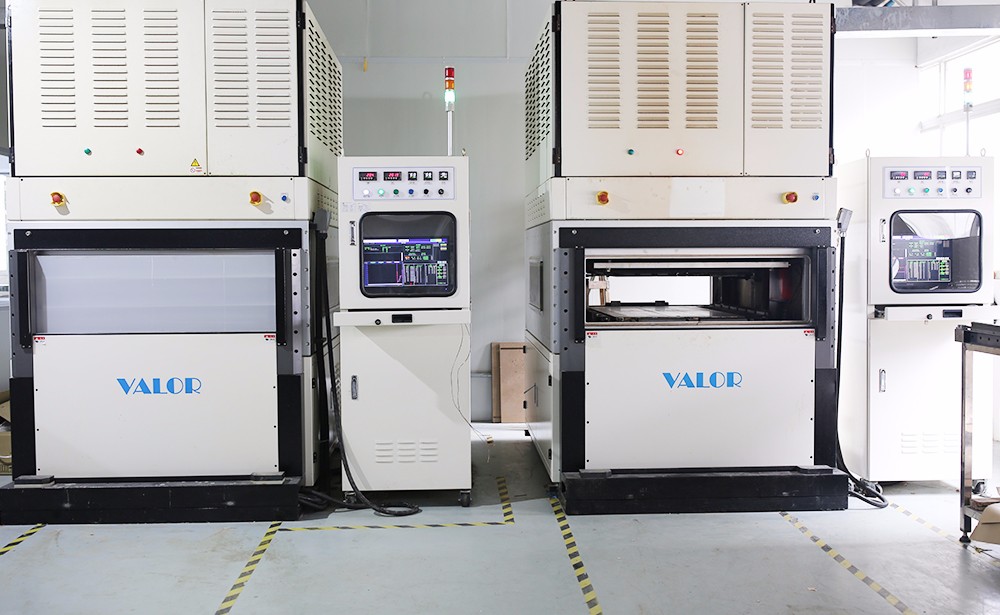
Plastenje je ključni korak pri laminiranju več plasti substratov in materialov, kot je bakrena folija, da tvorijo več-slojno tiskano vezje. Nadzor temperature, tlaka in časa je ključnega pomena med postopkom laminacije. Previsoka temperatura lahko povzroči pretirano zmehčanje materiala podlage, kar povzroči pretok lepila in vpliva na učinkovitost izolacije vmesnega sloja; Če je temperatura prenizka, stiskanje ne bo trdno in lahko pride do razslojevanja. Prevelik pritisk lahko povzroči deformacijo notranje strukture plošče, medtem ko nezadosten pritisk morda ne zagotavlja tesne povezave med plastmi. Poleg tega je treba čas laminacije razumno prilagoditi glede na lastnosti materiala in debelino plošče. Za zagotovitev kakovosti laminacije je mogoče uporabiti napredne stroje za vakuumsko laminiranje, ki lahko med postopkom laminacije učinkovito odstranijo zrak v notranjosti plošče in izboljšajo zanesljivost laminacije.
3, strogo izvajati inšpekcijo kakovosti
(1) Pregled videza
Pregled videza je prvi korak pri pregledu kakovosti tiskanega vezja, predvsem preverjanje, ali so na površini tiskanega vezja očitne napake, kot so praske, madeži, kratki stiki ali odprti tokokrogi. Pri obdelavi visoko{1}}natančnih več-slojnih tiskanih vezij lahko zaradi finega ožičenja nekatere subtilne napake vplivajo na delovanje izdelka, zato so za odkrivanje potrebni-optični mikroskopi visoke ločljivosti ali elektronski mikroskopi. Hkrati je treba preveriti, ali zunanje mere plošče ustrezajo konstrukcijskim zahtevam, ali so robovi urejeni in ali obstajajo deformacije.
(2) Preskušanje električne učinkovitosti
Preizkušanje električnega delovanja je ključni korak pri zagotavljanju pravilnega delovanja plošč tiskanega vezja. Z uporabo profesionalne električne preskusne opreme, kot so preskusni stroji za leteče zatiče in preskusni stroji ICT (In Circuit Test), se testirajo prevodnost vezja, izolacijski upor, ujemanje impedance in drugi parametri tiskanih plošč. Za visoko{2}}precizne več-plošče tiskanih vezij, zlasti za izdelke, ki se uporabljajo za-hiter prenos signala, je zaznavanje ujemanja impedance še posebej pomembno. Kakršna koli neusklajenost impedance lahko povzroči odboj signala, oslabitev in druge težave, ki vplivajo na normalno delovanje opreme.
(3) Testiranje zanesljivosti
Testiranje zanesljivosti se uporablja za ocenjevanje dolgoročne-učinkovitosti tiskanih plošč v različnih okoljskih pogojih. Običajni predmeti testiranja zanesljivosti vključujejo preskušanje staranja pri visoki temperaturi, ciklično preskušanje pri visokih in nizkih temperaturah, preskušanje vlažnosti, preskušanje vibracij itd. S temi preskusi simulirajte različna težka okolja, na katera lahko naletijo tiskane plošče med dejansko uporabo, preverite, ali lahko delujejo stabilno, in zagotovite zanesljivost in stabilnost izdelka v zapletenih scenarijih uporabe.